Токарная обработка металла: какие детали изготавливают на токарных станках
Почему один металлический вал можно получить на токарном станке за несколько операций, а внешне похожую деталь приходится отправлять на фрезеровку? Ответ обычно скрыт не в её размере, а в геометрии.
Токарная обработка нужна там, где основная форма детали строится вокруг одной оси. Заготовка вращается, а режущий инструмент постепенно снимает слой металла и создаёт нужный профиль. Так получают цилиндрические, конические и ступенчатые поверхности, торцы, канавки, отверстия и некоторые виды резьбы.
На производстве эта логика быстро становится заметной. Если деталь можно мысленно «раскрутить» вокруг центральной линии и её форма при этом останется одинаковой по кругу, токарная обработка часто подходит. Но если главную роль играют плоскости, боковые отверстия, сложные пазы или карманы, одной токарной операции уже недостаточно.
Что токарный станок делает с заготовкой
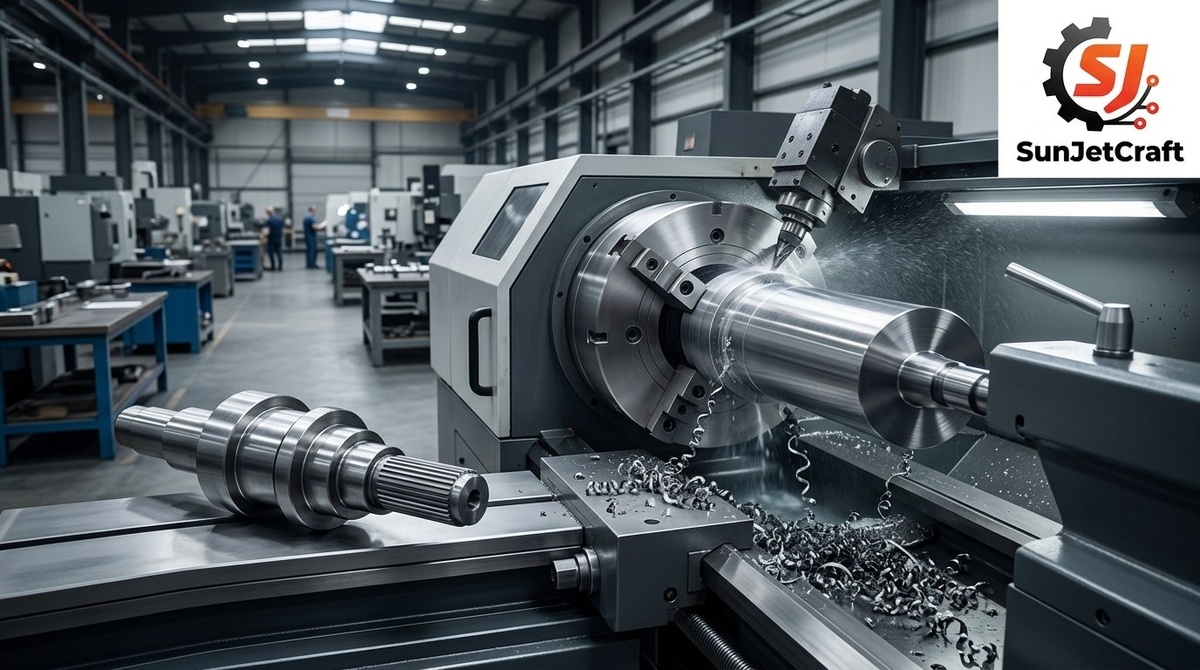
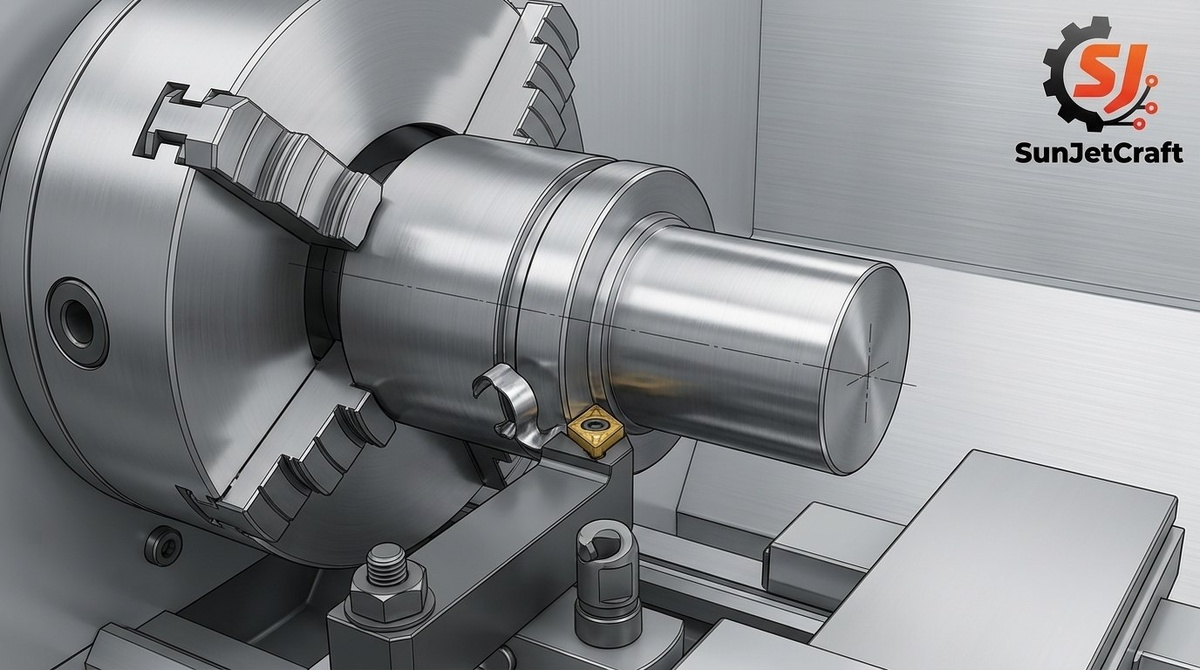
В основе процесса лежит вращение. Металлическую заготовку закрепляют, задают ей вращение и подводят режущий инструмент. Инструмент перемещается вдоль оси, поперёк неё или по заданной траектории, формируя поверхность.
Звучит просто. Но именно способ движения определяет набор доступных форм.
Например, при продольном перемещении инструмента получается цилиндрическая поверхность. Если нужно уменьшить диаметр участка, создать ступень или обработать посадочное место, инструмент работает по длине заготовки. При поперечном движении обрабатывают торец, подрезают деталь до нужной длины или получают кольцевую канавку.
А что происходит внутри детали? По оси можно выполнять сверление, растачивание и другие операции, связанные с внутренними цилиндрическими поверхностями. Поэтому токарные детали нередко имеют не только наружный диаметр, но и центральное отверстие, внутреннюю ступень или посадочное место.
Главное здесь не название станка. Важнее понять, какая поверхность нужна на готовой детали и как она связана с осью вращения.
Валы и оси
Вал часто вспоминают первым, когда речь заходит о токарной обработке. И это логично: основа вала обычно имеет форму длинного цилиндра, который может включать участки разного диаметра, торцы, проточки и резьбовые зоны.
Но слово «вал» само по себе ещё ничего не решает. Один вал может быть почти полностью телом вращения, а другой получить шпоночный паз, плоскую грань, поперечные отверстия или сложный профиль. В первом случае базовую геометрию удобно формировать токарной обработкой. Во втором после токарных операций могут понадобиться дополнительные.
Оси обрабатывают по похожему принципу. У них часто есть посадочные участки, переходы между диаметрами, резьба на концах или центральные отверстия. Такие элементы хорошо вписываются в логику вращающейся заготовки.
При подготовке чертежа инженеры отдельно смотрят на соосность участков. Если несколько цилиндрических поверхностей должны работать относительно одной оси, последовательность обработки и способ закрепления детали становятся особенно важными.
Втулки, кольца и детали с отверстием
Втулка выглядит несложно: наружный цилиндр, внутреннее отверстие и торцы. Но именно в таких деталях требования к сопряжению могут оказаться критичными для сборки.
Внутренняя поверхность втулки работает с другой деталью, например с валом или осью. Поэтому при проектировании учитывают не только наружный контур, но и посадку, длину рабочей зоны, наличие бурта, канавок и фасок. Все эти элементы могут быть связаны с токарной обработкой.
Кольца тоже часто получают на токарных станках. Это могут быть дистанционные элементы, упорные кольца, заготовки для узлов, детали с внутренними и наружными ступенями. Ключевой признак тот же: форма концентрична относительно общей оси.
Иногда именно внутренняя геометрия определяет технологию. Внешне деталь похожа на простое кольцо, но внутри может быть ступенчатая поверхность, расточка или резьбовой участок. Тогда маршрут изготовления строят с учётом доступа инструмента к нужным зонам.
Пальцы, штуцеры и резьбовые детали
Пальцы применяют в подвижных соединениях, механизмах, креплениях и различных узлах. Обычно у такой детали есть цилиндрическая рабочая часть, торцы, переходы между диаметрами, иногда отверстия или резьба.
Штуцер часто тоже начинается с токарной геометрии. Наружные диаметры, конусные участки, бурты, торцевые поверхности и резьбовые зоны соотносятся с осью заготовки. Но грани под ключ, поперечные отверстия или специальные пазы уже меняют технологическую картину.
Резьба не делает деталь автоматически токарной. Она лишь один из признаков, который оценивают вместе с остальной конструкцией. Если резьбовой участок расположен по центральной оси и сочетается с цилиндрическими поверхностями, токарная обработка может быть частью подходящего маршрута.
Здесь легко допустить ошибку. Нельзя выбирать способ изготовления только по одному элементу, например по наличию резьбы. Нужно смотреть на всю деталь, от заготовки до последней поверхности.
Фланцы и ступенчатые детали
Фланец часто сочетает центральное отверстие, наружный диаметр, торцы и уступы. Эти элементы относятся к телам вращения, поэтому базовую форму можно рассматривать как токарную.
Но фланец редко обходится только осесимметричной геометрией. Отверстия под крепёж обычно размещают по окружности, а иногда конструкция требует пазов, граней или специальных вырезов. Их получение может потребовать фрезеровки, сверления с другим базированием или комбинированного маршрута.
Ступенчатые детали встречаются не только в валах. Это могут быть переходники, втулки с буртом, опорные элементы, гайки специальной формы, посадочные компоненты и части механических узлов. Пока переходы между диаметрами остаются соосными, токарная обработка сохраняет свою роль.
Как проверить это ещё до запуска в работу? Посмотрите на чертёж и проведите воображаемую ось через центр детали. Если большинство размеров строится от неё, а ключевые поверхности имеют круглое сечение, токарный метод стоит рассмотреть первым.
Какие элементы удобно получать токарной обработкой
У токарной детали могут быть разные конструктивные элементы. Среди них встречаются наружные и внутренние цилиндрические поверхности, торцы, ступени, конусы, кольцевые канавки, фаски, центральные отверстия, расточки и резьбовые участки.
Каждый элемент влияет на выбор инструмента, закрепление заготовки и порядок операций. К примеру, глубокое внутреннее отверстие ставит одну производственную задачу, а короткая расточка большого диаметра требует другого подхода. Внешне обе детали могут называться втулками, но способ их изготовления будет разным.
Сложность создаёт не только форма. Материал, размеры исходной заготовки, требуемая чистота поверхности, допустимые отклонения, число деталей в партии и условия работы узла тоже входят в техническое задание.
И потому фраза «нужна токарная деталь» полезна только как начало разговора. Чтобы перейти к изготовлению, инженеру нужны чертёж или 3D-модель, размеры, назначение компонента и требования к результату.
Читайте продолжение статьи в нашем канале Дзен
Политика конфиденциальности© 2024-2026 Любое использование контента
без письменного разрешения запрещено!