Почему диаметр филамента важен для качества 3D-печати
Принтер может быть правильно откалиброван, сопло очищено, а температура подобрана под конкретный материал. Но поверхность детали всё равно выходит неоднородной, в заполнении появляются пропуски, а размеры отличаются от модели. Иногда причина скрывается не в настройках, а в самом филаменте.
Диаметр прутка определяет, сколько материала поступает в хотэнд. Слайсер учитывает этот параметр при расчёте подачи, поэтому изменения по длине катушки способны повлиять на каждый слой. Разберёмся, что происходит во время печати и почему стабильность размера важна для готовой детали.
Что называют диаметром филамента
Филамент, это тонкий полимерный пруток, намотанный на катушку. Подающие шестерни захватывают его и проталкивают к нагревательному блоку. Там материал размягчается, проходит через сопло и укладывается на рабочую поверхность либо на предыдущий слой.
На упаковке указывают номинальный диаметр. Но принтер работает не с надписью на этикетке, а с реальным сечением прутка в каждой конкретной точке. Если форма или размер меняются, меняется и объём материала, который можно расплавить за определённый промежуток времени.
Здесь есть важный нюанс. Пруток круглого сечения оценивают не только по ширине, но и по площади. Она рассчитывается по формуле:
S = πd² / 4
В этой формуле S обозначает площадь поперечного сечения, а d, диаметр филамента. Поэтому изменение диаметра отражается на площади не линейно. Небольшое отклонение размера уже влияет на количество материала, поступающего в зону плавления.
Глаз может не заметить такую разницу. Экструдер и слайсер столкнутся с ней во время печати.
Как слайсер использует диаметр
Перед началом работы программа получает несколько параметров. Среди них диаметр филамента, размер сопла, ширина линии, высота слоя, скорость печати и плотность заполнения. На основании этих значений слайсер рассчитывает траекторию головки и нужный объём материала.
Если фактический диаметр совпадает с введённым значением, расчёт подачи близок к реальным условиям. Экструдер проталкивает нужное количество прутка, дорожки соединяются между собой, а слои формируют предсказуемую геометрию.
Но при изменении диаметра расчёт начинает расходиться с действительностью. На более тонком участке в хотэнд поступает меньше материала при той же длине подачи. Это может привести к неполному заполнению дорожки, слабому контакту между линиями и появлению просветов.
На более толстом участке происходит обратное. Пластика поступает больше, чем предусмотрено настройками. Излишек способен проявиться в виде наплывов, неровных стенок или плохо выраженных элементов поверхности.
Если такие зоны чередуются, дефект выглядит непостоянным. Одна часть детали печатается нормально, а другая внезапно меняет фактуру. Почему это особенно заметно на крупных моделях? Длинная печать проходит через значительный участок катушки, поэтому вероятность встретить неодинаковые зоны становится выше.
Какие дефекты могут появиться
Первый признак, неодинаковая поверхность вертикальных стенок. На ней появляются полосы, участки с разной плотностью и переменная выраженность отдельных линий. Правда, похожие следы возникают и по другим причинам, включая люфт механики, неподходящую температуру и неправильное охлаждение.
Второй сигнал, пропуски в заполнении или верхних слоях. Когда материала не хватает, соседние дорожки соединяются хуже. Деталь сохраняет внешнюю форму, но внутри может оказаться менее плотной, а верхняя поверхность закрывается неравномерно.
Избыток пластика выглядит иначе. На острых углах появляются утолщения, возле отверстий формируются небольшие наплывы, а тонкие элементы теряют очертания. Следы иногда заметны на перемычках и верхних плоскостях.
Размеры детали тоже могут отличаться от модели только в отдельных зонах. В таком случае измерение одной готовой детали не всегда помогает найти причину. Нужно сопоставить положение дефекта с ходом печати и проверить, не менялся ли диаметр филамента на этом участке.
А если поверхность меняется периодически, не спешите сразу менять подачу в настройках. Такая корректировка способна скрыть проблему в одной зоне и усилить её в другой.
Почему одного замера недостаточно
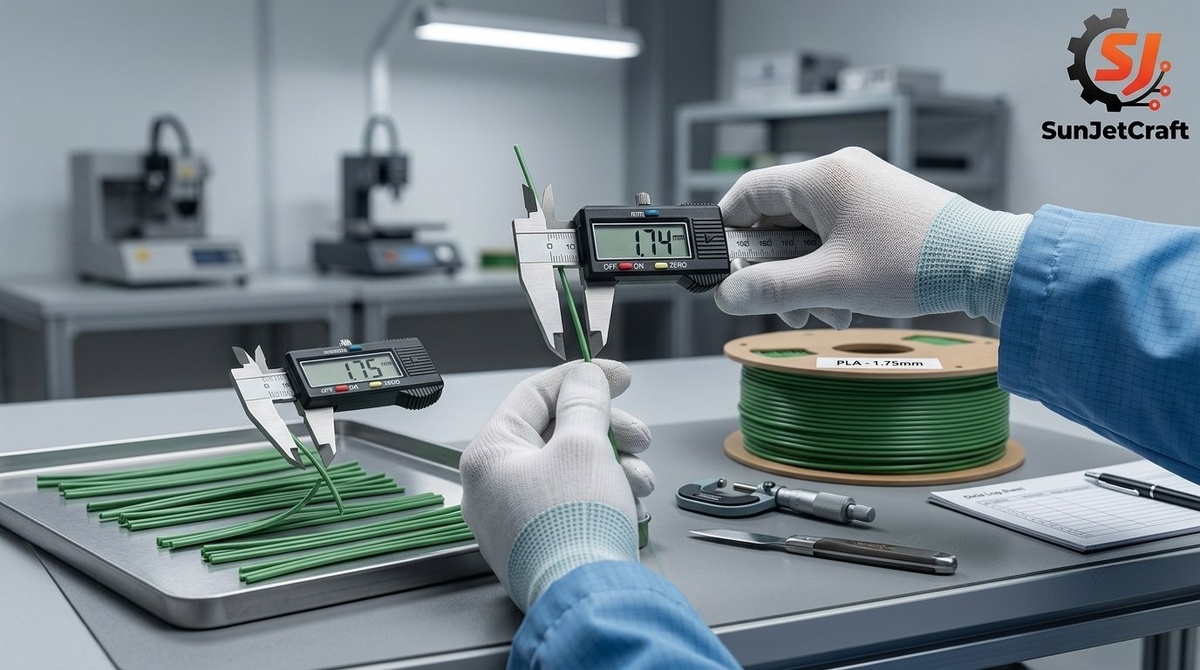
Проверка начинается с измерения диаметра, но одного замера мало. Катушка имеет значительную длину, и свойства прутка могут отличаться на разных участках. Поэтому контроль проводят в нескольких точках, расположенных на расстоянии друг от друга.
Измерительный инструмент нельзя сильно сжимать. Давление способно исказить результат, особенно если полимер достаточно мягкий. Полезно проверить размер в нескольких направлениях, чтобы обнаружить овальность. У прутка может быть приемлемая ширина по одной оси и заметное отклонение по другой.
Конкретные значения зависят от типа филамента и требований производителя. Нельзя сравнивать разные материалы по одному универсальному критерию, если для них не указаны одинаковые условия проверки.
Измерение не заменяет остальные проверки. Нужно оценить поверхность прутка, равномерность намотки и наличие участков, которые заметно отличаются по форме. Если материал хранился во влажной среде, он может впитать влагу, а это создаст проблемы даже при стабильном диаметре.
Диаметр и овальность, разные параметры
Круглый пруток с одинаковым размером по всей длине обеспечивает более предсказуемую подачу. Овальный филамент имеет два разных размера, поэтому его сечение отличается от идеального круга. Слайсер получает одно значение, а экструдер в каждый момент проталкивает пруток с немного иной геометрией.
Овальность влияет не только на количество пластика. Она может менять контакт материала с подающей шестерёнкой и сопротивление движению в канале. При резких изменениях формы повышается риск нестабильной подачи, особенно если в тракте есть трение или прижим настроен неправильно.
Представьте колесо, которому приходится проходить участки разной ширины. Движение не обязательно остановится, но плавность нарушится. С филаментом происходит похожая ситуация: принтер продолжает печатать, хотя количество материала и характер его выхода через сопло могут колебаться.
Поэтому при оценке катушки рассматривают диаметр и овальность вместе. Один параметр не заменяет другой.
Как отличить проблему материала от ошибки принтера
Не каждый дефект связан с филаментом. Перед заменой катушки проверьте несколько возможных причин.
Сначала убедитесь, что подающие шестерёнки чистые и надёжно захватывают пруток. Если на них накопилась стружка, движение материала станет неравномерным. Проверьте и свободное вращение катушки. Сильное сопротивление разматыванию создаёт дополнительную нагрузку на экструдер.
Потом оцените температуру печати и скорость подачи. Эти параметры зависят от материала, конструкции принтера и требований к детали. Слишком низкая температура может ухудшить прохождение расплава, а чрезмерная скорость не позволит нагревателю поддерживать стабильный режим.
Отдельно проверьте калибровку экструдера. Если принтер подаёт не то количество материала, которое указано в настройках, даже качественный филамент не даст ожидаемого результата. Полезно осмотреть сопло и направляющий канал, поскольку загрязнение или частичное засорение создают признаки, похожие на недоэкструзию.
Только после этих проверок имеет смысл сравнить печать на другой катушке. Если настройки и механика остались прежними, а характер дефектов изменился, подозрение на материал становится обоснованнее.
Читайте продолжение статьи в нашем канале Дзен
Политика конфиденциальности© 2024-2026 Любое использование контента
без письменного разрешения запрещено!