Как производят филамент для 3D-печати: от сырья до готовой катушки
Катушка филамента кажется простым расходным материалом. Но именно она определяет, насколько стабильно 3D-принтер сможет подавать полимер в сопло во время печати.
Можно подготовить точную 3D-модель и подобрать настройки слайсера. Но если нить разматывается с рывками, имеет заметные отклонения по форме или пострадала при хранении, деталь всё равно может получиться с браком. Пропуски, неровные стенки и остановка печати часто ищут в принтере, хотя проверять нужно всю цепочку, включая сам материал.
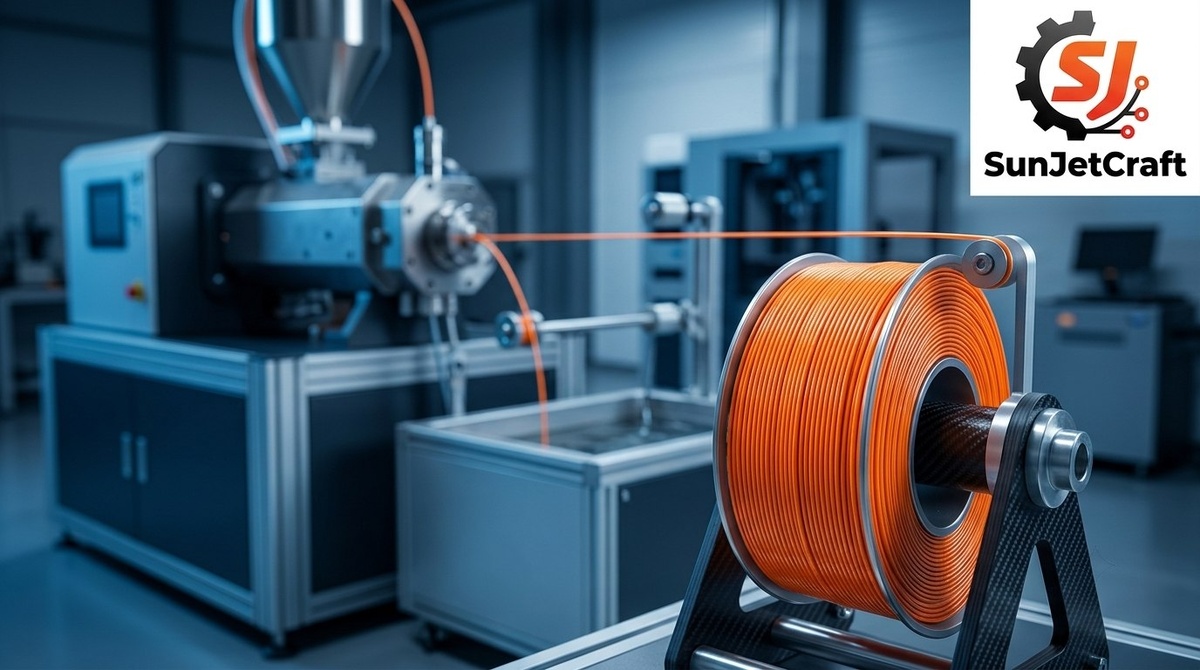
Филамент не появляется на катушке сам по себе. Полимерное сырьё проходит подготовку, плавление, формирование нити, охлаждение, контроль и намотку. Каждый этап влияет на поведение материала при 3D-печати.
Всё начинается с полимерных гранул
Основой для филамента служит полимерное сырьё. Обычно оно поступает в производство в форме гранул.
Для переработки важны чистота, однородность и состояние материала. Если в сырье присутствуют загрязнения или состав смеси меняется, это может отразиться на состоянии расплава и поверхности будущей нити.
Отдельная задача связана с влагой. Некоторые полимеры чувствительны к её присутствию, поэтому перед переработкой сырьё при необходимости подготавливают и сушат. Точный порядок операций зависит от марки полимера и требований изготовителя сырья.
Универсального режима здесь нет. Материалы различаются по поведению при нагреве, поэтому одинаковая подготовка не подходит для каждой полимерной основы.
Если филамент должен иметь определённый цвет, в смесь вводят краситель. В рецептуре также могут присутствовать наполнители или другие компоненты. Их распределяют равномерно, потому что неоднородная смесь способна по-разному вести себя на разных участках нити.
На этом этапе будущая катушка ещё выглядит как подготовленное сырьё. Но именно здесь закладывается стабильность последующей переработки.
Как из расплава получают непрерывную нить
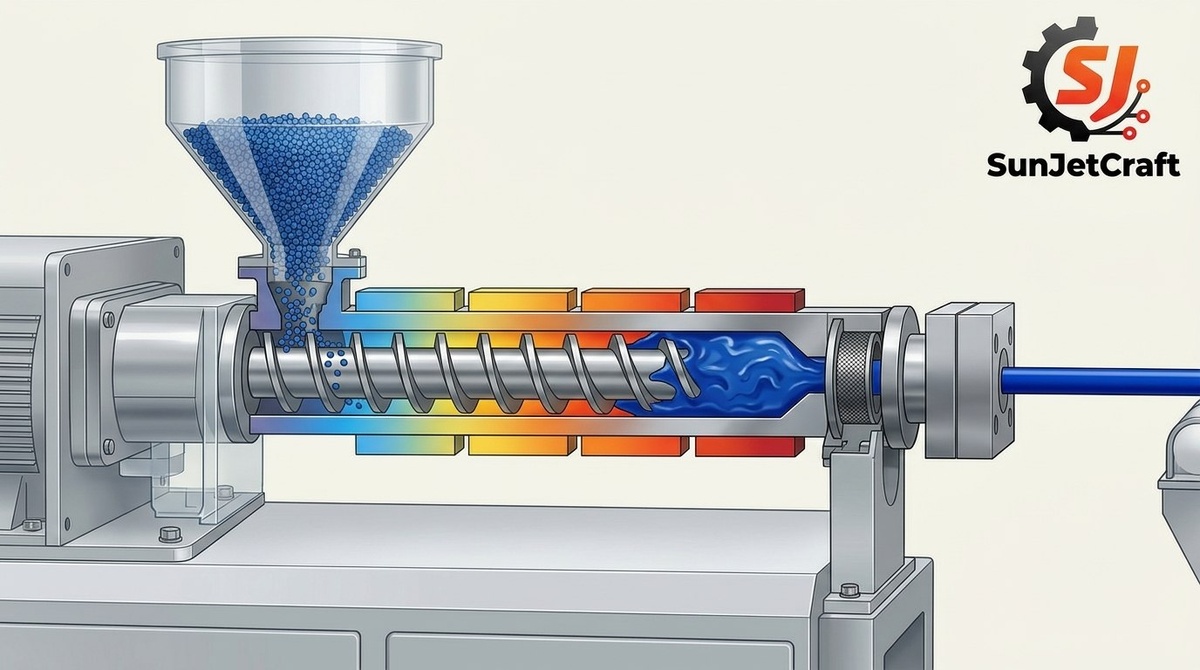
Подготовленные гранулы поступают в экструдер. Внутри оборудования полимер нагревается, размягчается и превращается в вязкий расплав.
Потом материал под давлением проходит через формующий узел. На выходе образуется непрерывная нить, которая постепенно станет филаментом для 3D-печати.
Сам принцип понятен. Но устойчиво поддерживать процесс сложнее, чем кажется. Производителю нужно следить за равномерностью подачи сырья, состоянием расплава, движением нити и работой формующего участка.
Если количество поступающего сырья меняется, форма нити тоже может стать нестабильной. При изменении условий внутри линии могут появиться различия по длине филамента. Поэтому важен не единичный результат, а повторяемость процесса.
Горячую нить нельзя сразу отправить на катушку. Она ещё мягкая и может легко деформироваться. Сначала материал должен пройти через контролируемое охлаждение.
Охлаждение фиксирует форму филамента
После формующего участка нить постепенно охлаждают. На этом этапе она приобретает устойчивую форму, а её поверхность становится пригодной для дальнейшей обработки и намотки.
Слишком быстрое охлаждение не всегда полезно. Неравномерный отвод тепла может повлиять на состояние материала. Но и медленный процесс требует контроля, поскольку мягкая нить чувствительна к натяжению и контакту с элементами производственной линии.
Филамент проводят по заданной траектории через направляющие элементы. Их задача, удерживать нить ровно и не допускать случайных перегибов до участка измерения.
После охлаждения становится возможна следующая операция, контроль геометрии. Для 3D-печати это особенно важный этап.
Зачем контролировать геометрию нити
3D-принтер подаёт филамент в экструдер и рассчитывает количество материала для каждого участка модели. Если форма нити заметно меняется по длине, объём расплава в сопле тоже может стать непостоянным.
На детали это иногда проявляется недоливами, избытком пластика, неровными стенками или слабым соединением слоёв. Но филамент не стоит считать единственной причиной таких дефектов. Похожий результат дают загрязнённое сопло, некорректная подача, неподходящие настройки и сложная геометрия модели.
Производственный контроль нужен, чтобы обнаруживать возможные отклонения до намотки. Проверить небольшой отрезок недостаточно, потому что условия экструзии могут меняться в процессе работы линии.
Поэтому оценивают стабильность нити на протяжении выпуска. Если обнаруживаются отклонения, производителю нужно искать источник: состояние сырья, подачу расплава, охлаждение, натяжение или работу формующего участка.
Внешний вид тоже имеет значение. Повреждения, загрязнения и заметная неоднородность поверхности можно увидеть при осмотре. Но гладкая нить сама по себе ещё не говорит о стабильности её геометрии на всей длине.
Катушка нужна не только для хранения
Когда нить сформирована, охлаждена и прошла контроль, её наматывают на катушку. На первый взгляд это упаковочная операция. На практике качество намотки влияет на то, сможет ли принтер свободно получать материал в течение всей печати.
Витки укладывают последовательно. Если нить зажата, пересекается с соседним слоем или образует заметные перехлёсты, при размотке возникает лишнее сопротивление.
Проблема может проявиться не сразу. Несколько первых слоёв будут выглядеть нормально, а позже филамент зацепится за соседний виток. Печатающая головка продолжит движение по заданной траектории, но подача расплава уменьшится или остановится.
Особенно обидно обнаружить это на большой детали через несколько часов после старта. Поэтому перед длительной печатью полезно осмотреть катушку, проверить свободное движение нити и убедиться, что на ней нет видимых повреждений.
Хранение материала тоже нельзя игнорировать. Разные полимеры по-разному реагируют на окружающую среду. После вскрытия упаковки лучше соблюдать рекомендации изготовителя конкретного филамента.
Читайте продолжение статьи в нашем канале Дзен
Политика конфиденциальности© 2024-2026 Любое использование контента
без письменного разрешения запрещено!