Фрезерная обработка с ЧПУ: когда она нужна и почему важна точность
Деталь может выглядеть аккуратно, но не собираться в готовый узел. Причина иногда скрывается в небольшом смещении отверстия, неправильной посадке или несовпадении размеров на сопрягаемых поверхностях. Как раз для таких задач применяют фрезерную обработку с ЧПУ, где результат зависит не только от движения инструмента, но и от качества всей подготовки.
Что происходит во время фрезерования
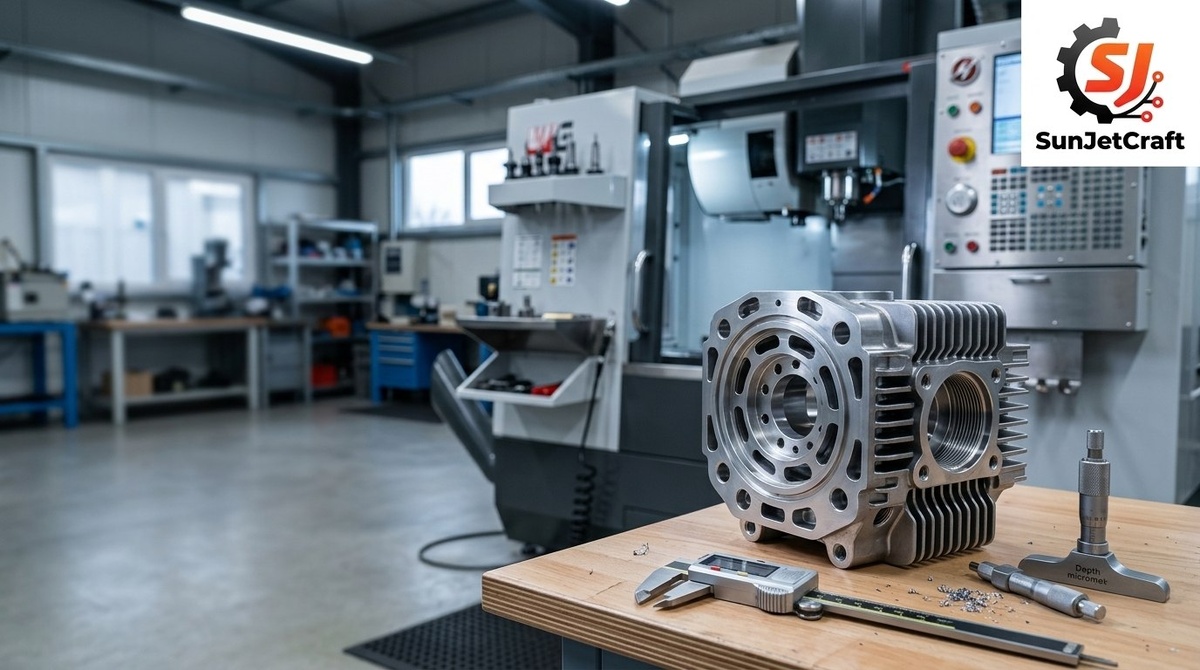
Фрезерование относится к механическим способам обработки. Заготовку закрепляют, а вращающийся режущий инструмент снимает с неё слой материала, пока поверхность не примет заданную форму. Инструмент может обрабатывать плоскости, уступы, пазы, карманы, отверстия и участки сложной геометрии.
Аббревиатура ЧПУ означает числовое программное управление. Оператор или технолог подготавливает управляющую программу, в которой описываются перемещения инструмента, последовательность операций и другие параметры обработки. Станок выполняет эти команды, а человек контролирует подготовку, закрепление заготовки и соответствие результата техническому заданию.
На первый взгляд процесс выглядит почти автоматическим. Но автоматизация не исправляет ошибку в исходной 3D модели, неверно выбранную систему координат или плохо закреплённую заготовку. Если исходные данные ошибочны, станок воспроизведёт их достаточно последовательно. Поэтому точность начинается ещё до появления первой стружки.
Когда без ЧПУ трудно обойтись
Ручная обработка может подходить для простой операции, подгонки или единичного ремонтного элемента. Ситуация меняется, когда у детали появляется несколько связанных между собой поверхностей. Например, монтажная плита может содержать отверстия под крепёж, продольный паз и посадочную область для другого компонента.
В таком изделии важен не только размер каждого элемента. Нужно выдержать их взаимное положение. Даже если все отверстия выполнены примерно одного диаметра, смещение одного из них способно нарушить сборку. Крепёж не совпадёт с ответной частью, вал будет установлен с перекосом, а крышка или корпус потребуют дополнительной подгонки.
Фрезерная обработка с ЧПУ особенно полезна в нескольких ситуациях:
• требуется повторить одну и ту же геометрию на нескольких деталях;
• на поверхности есть пазы, карманы, уступы или сложные контуры;
• деталь должна сопрягаться с другими компонентами без значительной ручной доработки;
• нужно изготовить образец по цифровой модели и проверить конструкцию до дальнейшего выпуска.
Этот список не означает, что ЧПУ автоматически подходит для любой детали. Выбор технологии зависит от геометрии, материала, объёма работ, требований к поверхности и возможностей производства. Но чем больше в изделии связанных размеров и повторяющихся элементов, тем заметнее преимущества программируемой обработки.
Путь детали от модели до станка
Производство начинается с технического задания. В нём описывают назначение детали, условия работы, требования к сборке, ключевые размеры и поверхности, которые требуют особого внимания. Если эти сведения не определены, технологу приходится делать предположения, а это увеличивает риск расхождения между ожиданием заказчика и готовым изделием.
Следующий этап: 3D модель. Она помогает увидеть форму детали и оценить, можно ли подвести инструмент к нужным участкам. На этом этапе выявляются закрытые полости, слишком узкие пазы, острые внутренние углы и другие особенности, которые могут ограничить обработку.
Но цифровая модель ещё не равна готовой управляющей программе. Технолог определяет последовательность операций, выбирает способ закрепления и продумывает, какие поверхности обрабатывать первыми. Иногда деталь приходится переустанавливать, чтобы получить доступ к другой стороне. Каждая переустановка добавляет требования к базированию, потому что положение заготовки нужно связать с уже обработанными элементами.
После подготовки начинается работа с заготовкой. Её закрепляют так, чтобы она сохраняла устойчивость во время резания и не смещалась под нагрузкой. Способ фиксации зависит от формы изделия, доступных поверхностей и последовательности операций.
А дальше наступает этап, который часто недооценивают. Контроль проводят не только по общему внешнему виду. Проверяют ключевые размеры, положение отверстий, глубину пазов, сопряжение поверхностей и соответствие техническому заданию. Для ответственной детали набор проверок определяют заранее, ещё до изготовления.
Почему точность важнее внешнего вида
Глаз видит форму, но не всегда замечает отклонение, которое критично для сборки. Деталь может выглядеть ровной и чистой, хотя отверстие смещено относительно базовой поверхности. При установке это проявится сразу.
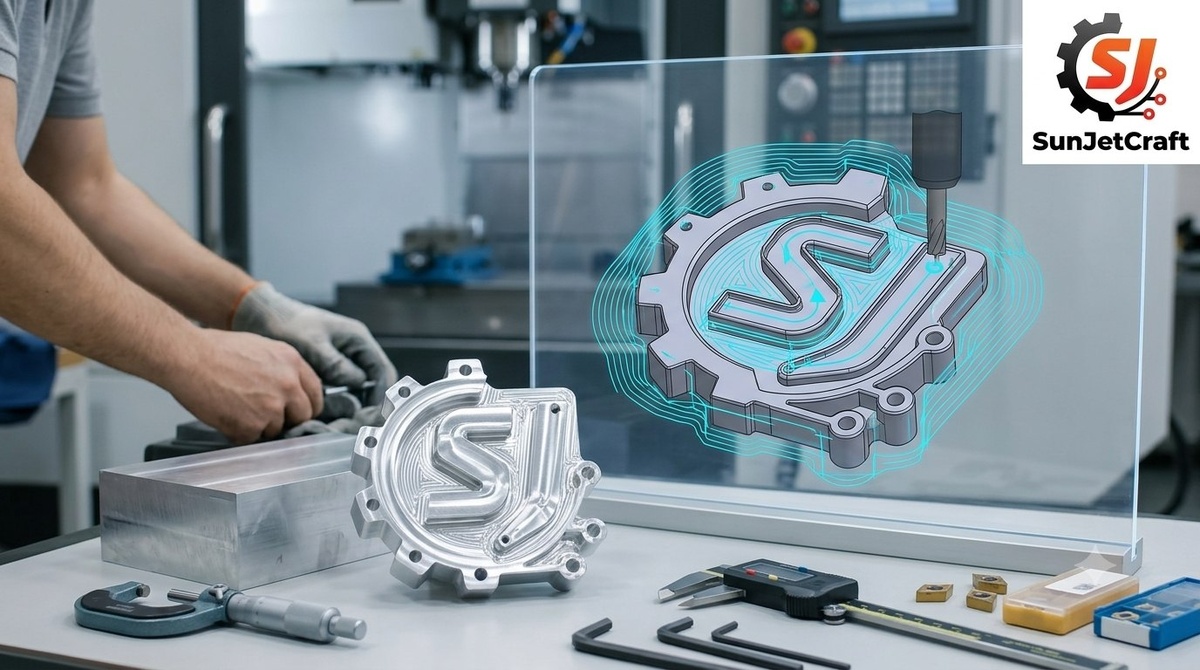
Представьте условную монтажную пластину. На ней расположены отверстия, через которые она соединяется с соседним элементом. Если размеры выдержаны, но расстояния между отверстиями отличаются от требований, крепёж не встанет на место. Попытка расширить отверстия ручным инструментом может временно решить проблему, но одновременно ослабить соединение и нарушить положение узла.
Похожая ситуация возникает с посадочными поверхностями. Здесь важен не только номинальный размер, но и форма поверхности, её положение относительно других элементов, а иногда также состояние поверхности после обработки. Слишком свободная посадка может вызвать люфт. Слишком плотная создаст трудности при сборке или потребует дополнительной доработки.
Какой допуск нужен детали, определяет не название технологии, а её назначение. Для декоративной накладки и для элемента механизма требования будут разными. Поэтому неразумно указывать одинаковую точность для всех поверхностей. Часть размеров может быть критичной, а часть допускает более широкий диапазон.
Главное здесь: точность должна быть обоснованной. Избыточные требования усложняют производство, а недостаточные приводят к проблемам при сборке и эксплуатации.
Что влияет на результат
Фрезерование с ЧПУ нельзя рассматривать отдельно от материала заготовки. Разные материалы по-разному реагируют на нагрев, нагрузку и выбор режущего инструмента. Для одной детали критичной окажется устойчивость тонкой стенки, для другой, отвод тепла или состояние поверхности после обработки.
Геометрия тоже имеет значение. Глубокий узкий паз, тонкий выступ и внутренняя полость требуют разных подходов. Инструмент не может проникнуть в участок, к которому физически нет доступа. Кроме того, радиус режущего инструмента влияет на форму внутренних углов. Если в модели задан угол, который невозможно получить выбранной фрезой, конструкцию придётся скорректировать или предусмотреть дополнительную операцию.
На точность влияет и базирование. Заготовка должна занимать стабильное положение, а выбранные базы должны соответствовать логике детали. Если при первой установке отсчёт ведут от одной поверхности, а при следующей используют другую без понятной связи, может появиться накопленная ошибка.
Режимы обработки подбирают с учётом материала, инструмента, глубины прохода и жёсткости системы. Конкретные параметры нельзя назначать по одному универсальному шаблону. Они зависят от технической задачи и оборудования.
Наконец, результат требует измерения. Программа может быть подготовлена корректно, но контроль всё равно нужен. Износ инструмента, состояние заготовки, закрепление и особенности конкретной операции способны повлиять на готовую деталь.
Читайте продолжение статьи в нашем канале Дзен
Политика конфиденциальности© 2024-2026 Любое использование контента
без письменного разрешения запрещено!