Филамент для 3D-принтера: как выбрать качественный материал для печати без брака
Принтер может быть правильно настроен, но деталь всё равно выходит с дефектами. Часто причина лежит не в оборудовании, а в катушке, которую выбрали без проверки.
Фраза «качественный филамент» звучит просто, но за ней скрывается целая цепочка условий. Материал должен подходить задаче, храниться в подходящих условиях, сохранять однородность и предсказуемо вести себя во время печати. Если хотя бы один элемент выпадает, появляются знакомые проблемы: поверхность становится неровной, размеры не совпадают с моделью, стенки плохо соединяются или образец меняет форму после охлаждения.
Универсального решения нет. Филамент, который подходит для демонстрационной модели, может оказаться неудачным выбором для детали, которую нужно установить в сборку или проверить под нагрузкой. Поэтому начинать стоит не с бренда и не с цвета катушки, а с вопроса: какую работу будет выполнять готовое изделие?
Сначала определите назначение детали
Одна и та же 3D-модель может иметь разные требования. Корпусной элемент для визуальной проверки, функциональный образец для сборки и деталь для малой серии требуют разного подхода.
Если задача сводится к оценке формы, расположения отверстий и общей компоновки, на первый план выходят поверхность и воспроизведение геометрии. Для функционального образца этого мало. Нужно понять, будут ли у детали крепёжные точки, посадки, подвижные элементы, тонкие стенки или участки, которые испытывают нагрузку.
А ещё стоит учесть среду, где окажется изделие. Нагрев, вибрация, контакт с другими компонентами, воздействие света и влаги меняют требования к материалу. Выбирать филамент только по внешнему виду катушки рискованно.
Перед покупкой полезно ответить на несколько вопросов:
1. Деталь нужна для проверки внешнего вида или для реальной сборки?
2. Какие поверхности критичны: видимые стенки, отверстия, посадочные места или резьбовые зоны?
3. Будет ли изделие нести нагрузку или контактировать с другими деталями?
4. Нужна одна пробная деталь или несколько одинаковых экземпляров?
5. Какие ограничения есть у 3D-принтера и выбранного процесса печати?
Такой список не заменяет техническое задание, но помогает не выбирать материал вслепую. На производстве разница быстро становится заметной: одна катушка годится для макета, а другая нужна, когда требуется проверить работу изделия в сборке.
Качественный филамент это не только ровная катушка
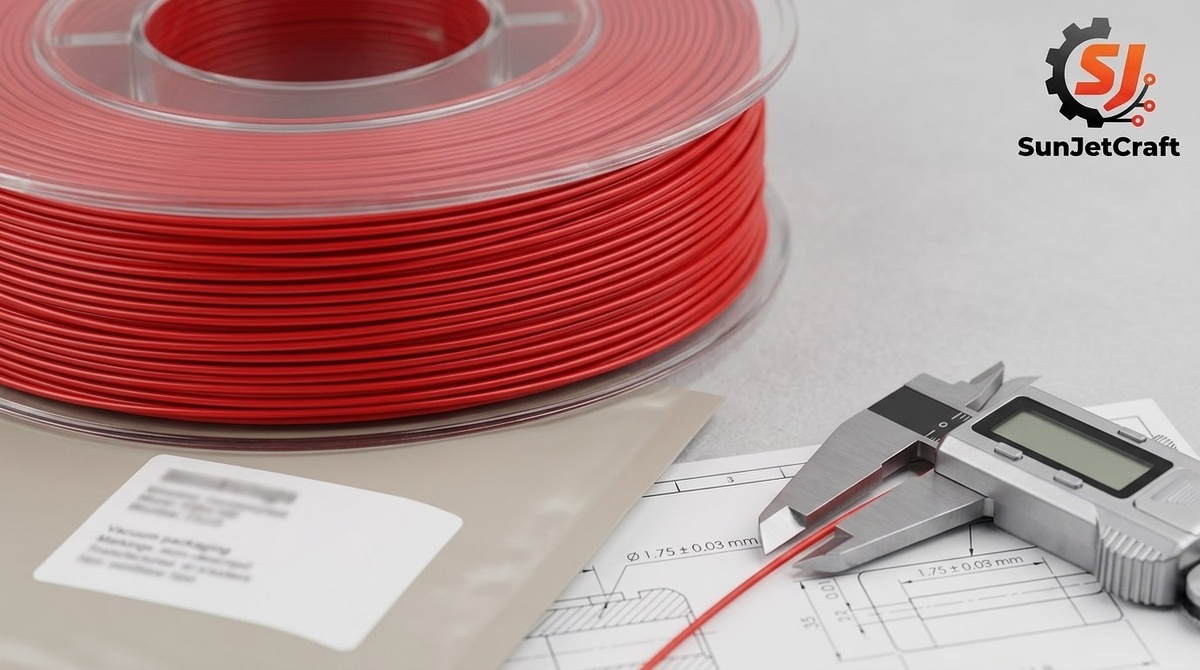
Первое, на что обычно смотрят, это внешний вид прутка. Он должен быть аккуратно намотан, без спутанных витков, узлов и заметных повреждений. Если витки перехлёстываются, подача может прерваться в середине печати. Принтер продолжит движение, но материал перестанет поступать в зону формирования детали.
Но внешняя аккуратность не даёт полной картины. Филамент должен сохранять стабильность по всей длине катушки. Любые изменения в поведении материала способны проявиться на поверхности, в соединении слоёв и в точности геометрии. Поэтому при выборе полезно изучить информацию производителя: назначение материала, рекомендации по применению, требования к хранению и параметры процесса.
Не менее важно состояние упаковки. Если она повреждена или не обеспечивает защиты материала, нельзя заранее исключить влияние окружающей среды на свойства филамента. Для некоторых полимеров условия хранения особенно чувствительны. Материал может выглядеть обычно, но во время печати вести себя нестабильно.
Проверка упаковки занимает немного времени. Посмотрите, есть ли на ней понятная маркировка, данные о типе материала и рекомендации производителя. Когда такой информации почти нет, оценивать повторяемость результата сложнее.
Почему одна и та же модель печатается по-разному
Иногда кажется, что проблема точно в 3D-принтере. Но одинаковая модель способна дать разный результат даже при неизменных настройках. Причин несколько, и филамент только одна из них.
Первая группа причин связана с самой моделью. Тонкие стенки, узкие выступы, большие плоские поверхности, сложные внутренние каналы и нависающие элементы требуют внимательной подготовки. Если геометрия не учитывает возможности выбранного способа печати, смена катушки не решит проблему.
Вторая группа это настройки процесса. Скорость, подача материала, температурный режим, подготовка поверхности и другие параметры должны соответствовать конкретному филаменту. Универсального набора значений нет. Использовать настройки из случайного ролика или чужого примера можно только как отправную точку, но не как гарантию результата.
Третья группа причин связана с состоянием материала. Неправильное хранение, загрязнение, механическое повреждение прутка или нестабильная подача способны испортить даже хорошо подготовленную модель. Поэтому искать источник брака лучше по порядку, а не менять всё сразу.
Начните с простого. Проверьте катушку, путь подачи и состояние сопла. Потом оцените модель и только после этого корректируйте параметры печати. Такой порядок позволяет понять, что именно повлияло на результат, а не получить случайный удачный образец без объяснения причин.
Пробная печать нужна не только для оценки внешнего вида
Перед изготовлением нескольких деталей разумно напечатать пробный образец. Он не обязан быть большой копией будущего изделия. Иногда достаточно участка с посадочным отверстием, фрагмента стенки, угла корпуса или элемента крепления.
Пробная деталь показывает, насколько стабильно материал проходит через процесс печати и как воспроизводятся критичные зоны. На ней проще оценить качество слоёв, поверхность, деформацию, читаемость мелких элементов и удобство последующей сборки.
Особенно полезна такая проверка, если изделие состоит из нескольких компонентов. В 3D-модели соединение может выглядеть точным, но после изготовления обнаруживаются зазоры, натяг или неудобный доступ к крепежу. Чем раньше это станет заметно, тем меньше придётся переделывать.
Практика показывает, что ранняя проверка конструкции помогает сократить число лишних итераций. Сначала выявляют критичные места, после чего корректируют модель или технологию, а потом переходят к следующему образцу либо малой серии.
Не гонитесь за идеальной поверхностью любой ценой
Красивый внешний слой часто воспринимают как главный признак хорошей печати. Он важен, особенно если деталь будет видимой. Но у функционального изделия есть и другие критерии: соответствие размерам, повторяемость, прочность соединений, удобство сборки и стабильность формы.
Поэтому результат нужно оценивать с учётом назначения детали. Для декоративного объекта требования будут одни. Когда образец должен стать частью прибора, корпуса, механизма или оснастки, приоритеты меняются.
Полезно заранее отметить критичные зоны прямо на 3D-модели. Это могут быть отверстия, места под крепёж, сопрягаемые поверхности, направляющие, крышки и защёлки. После пробной печати вы будете проверять не абстрактное качество, а конкретные признаки готовности изделия к следующему этапу.
И не стоит делать вывод по одному участку. Хорошая поверхность на передней стенке ещё не говорит, что внутренние элементы, тонкие перегородки и посадочные места получились так же стабильно.
Читайте продолжение статьи в нашем канале Дзен
Политика конфиденциальности© 2024-2026 Любое использование контента
без письменного разрешения запрещено!